Por que Medimos Vibração?
Imagine que a máquina é um paciente. A vibração é como a febre e os batimentos cardíacos dela. A gente não espera o paciente desmaiar para descobrir que ele está doente – a gente mede os sinais vitais antes.
Medir vibração é exatamente isso: ouvir o que a máquina está tentando nos dizer antes de quebrar.
O que a gente descobre medindo?
Toda máquina nova e saudável tem uma vibração baixa e estável. Quando algo começa a dar errado, essa vibração muda. Cada defeito tem uma “assinatura” diferente.
Os 4 vilões que mais encontramos são:
- Desbalanceamento: como uma roda de carro desbalanceada.
- Desalinhamento: dois eixos que não estão perfeitamente em linha.
- Folga mecânica: parafuso solto, base trincada.
- Defeito de rolamento: que é o nosso foco principal, porque 90% das falhas começam nele.
Na prática, o que ganhamos com isso?
1. Detectar antes de quebrar: A gente identifica um rolamento começando a descascar meses antes dele travar.
2. Evitar o efeito dominó: Um rolamento de R$ 200 que trava pode quebrar um eixo de R$ 20.000. A medição evita o dano maior.
3. Manutenção só quando precisa: Em vez de trocar peça por tempo, a gente troca por condição. É mais barato e mais seguro.
4. Máquina disponível: A fábrica não para do nada. A gente programa a parada
2. Diagnosticar a Causa da Vibração Excessiva
Toda máquina vibra. O problema é quando ela vibra além do normal.
Essa vibração excessiva nunca é a doença, é o sintoma. É o jeito da máquina avisar que tem algo errado na estrutura ou na montagem.
Quando a gente analisa o espectro de vibração, a gente encontra a causa raiz e consegue:
- Corrigir na origem: alinhar, balancear ou substituir apenas o componente defeituoso;
- Tirar o peso dos componentes: reduzir a força de fadiga que está matando prematuramente rolamentos, eixos e engrenagens;
- Fazer durar mais: aumentar a vida útil real do conjunto;
- Quebrar o ciclo de quebra: evitar aquela falha que vive voltando e gera retrabalho.
3. A Limitação da Coleta Periódica – O Ponto que Pouca Gente Entende
Aqui está o conceito mais importante: nem toda falha pode ser pega na rota.
Existe um intervalo entre o momento em que o defeito começa a aparecer [Ponto P] e o momento em que a máquina quebra de vez [Ponto F]. Chamamos isso de Curva P-F.
Algumas falhas têm uma Curva P-F longa, de meses. Outras têm uma Curva P-F curtíssima, de minutos ou horas.
Exemplo prático: Perda total e súbita de lubrificação, entrada de água no óleo, ou uma trinca instantânea. Do início do problema até a quebra pode levar 30 minutos.
Se a nossa coleta de dados é mensal, e esse evento acontece na semana seguinte à nossa medição, a máquina vai quebrar antes da próxima rota. E isso não é culpa do analista, nem do aparelho.
É uma limitação natural de qualquer sistema por amostragem. É como tirar foto de uma rua a cada 30 dias e querer registrar todos os acidentes que aconteceram no meio.
Isso não invalida o programa preditivo. Só mostra que:
Para falhas rápidas e críticas, a solução não é coletar mais rápido, é usar monitoramento online / contínuo.
Coleta periódica é excelente para falhas de evolução lenta, que são 80% dos casos.
A Boa Notícia
Se a limitação da coleta periódica te preocupou, aqui vai o alívio: a grande maioria das falhas não é súbita.
Mais de 80% dos defeitos não acontecem de um dia para o outro. Eles avisam. Eles evoluem devagar, dão sinais, e nos dão tempo para agir. É exatamente para isso que existe um programa de vibração bem estruturado.
Como a gente faz para ouvir esses sinais?
1. Análise Espectral: É o nosso raio-X. Em vez de olhar só para um número geral, a gente abre a vibração em frequências e descobre QUEM está causando o problema – se é o desbalanceamento, o rolamento, a engrenagem.
2. As 3 Medidas Clássicas: A gente mede de 3 jeitos diferentes, porque cada defeito aparece melhor em um deles:
- Aceleração: ótima para ouvir defeitos bem no início no rolamento.
- Velocidade: a medida padrão para saber a severidade geral da máquina.
- Deslocamento: ideal para máquinas lentas e para ver folgas.
3. Estratégia Inteligente: Combinando coleta periódica bem planejada para a maioria das máquinas, com monitoramento contínuo 24h para os ativos mais críticos.
Quando juntamos tudo isso, a gente consegue:
O resultado final: Aumentar drasticamente a confiabilidade e reduzir o custo operacional. A manutenção deixa de ser custo e vira lucro.
Sair do achismo: Identificar o padrão exato da falha, sem adivinhação.
Planejar e não apagar incêndio: Agendar a intervenção com peça em mãos, equipe disponível e máquina parada na hora certa.
O Que o Transdutor Realmente Detecta?
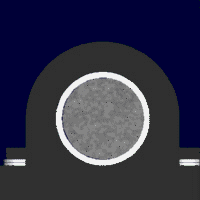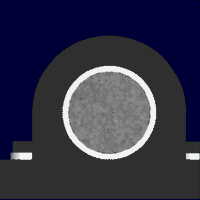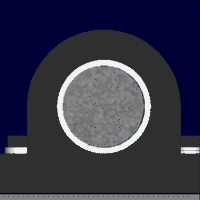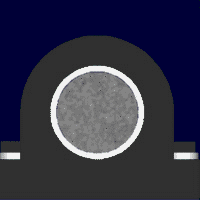
- Movimento Real do Rolamento:
O movimento de um rolamento desgastado ou com defeito geralmente é elíptico, ou seja, ocorre em múltiplas direções ao mesmo tempo.
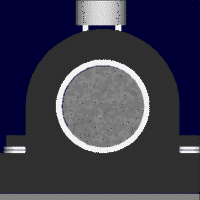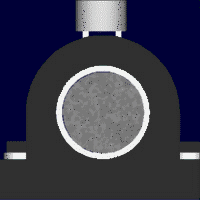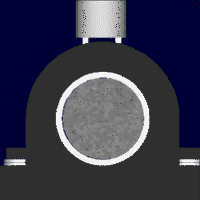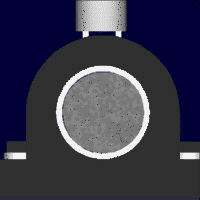
- Transdutor Montado na Vertical:
Detecta apenas o movimento vertical. Ele é sensível às vibrações que ocorrem no eixo vertical da máquina.
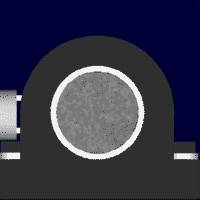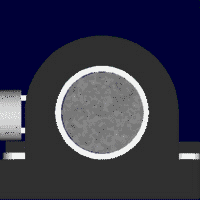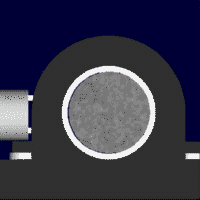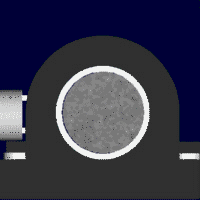
- Transdutor Montado na Horizontal:
Detecta apenas o movimento horizontal. Ele capta vibrações que ocorrem lateralmente, ao longo do eixo horizontal.
Observação Técnica:
Como o movimento real pode ser complexo (elíptico ou multidirecional), é comum utilizar transdutores em múltiplas direções para obter uma análise completa da vibração. A escolha da orientação do sensor influencia diretamente os dados coletados e a precisão do diagnóstico.
As características de vibração que medimos são três principais:
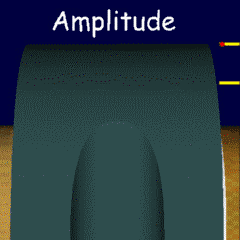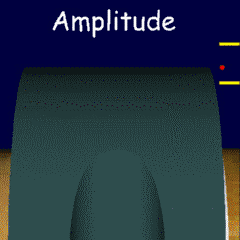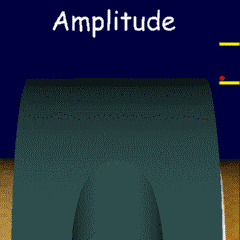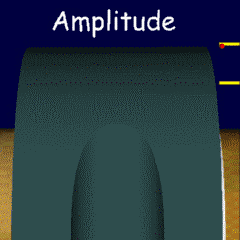
Amplitude — indica quanto movimento ocorre.
- Mostra a intensidade da vibração (ou o tamanho da oscilação).
- Está relacionada à energia ou severidade do movimento.
- Pode ser medida em deslocamento, velocidade ou aceleração.